国产双轴龙门高速冲床,凭什么卖到俄罗斯、越南、埃及?一台出海设备的底气
做冲压设备的同行这两年应该都注意到一个变化:以前精密冲压产线基本是进口机的天下,现在越来越多的国产双轴龙门高速冲床开始往海外走。东莞优胜的双轴龙门机,这几年陆续卖到了俄罗斯、越南、印尼、印度、埃及这些市场。今天不聊虚的,就从一台"出海设备"的视角,聊聊国产高速冲床到底是靠什么走出去的。
一、海外客户为什么也盯上国产双轴龙门机
先说一个现实:在很多新兴制造市场,本地根本没有像样的精密高速冲床产业链。想上马连接器、电机定转子这类精密冲压产线,要么花大价钱等进口设备,要么就只能将就低端的普通冲床。
进口龙门机动辄上百万,交期还长——从下单到装机,大半年是常事,中间汇率、运费一波动,落地成本又往上走。更麻烦的是售后:设备远在万里之外,真出了故障,等工程师、等配件,产线一停就是几周,这对靠批量交付吃饭的工厂是实打实的损失。
国产双轴龙门高速冲床的出现,刚好补上了这个空档:精度追得上台日设备,价格只有进口机的几分之一,交期按周算,源头工厂还能直接派技术人过去调试。对预算敏感、又急着投产的海外客户来说,这套组合拳很有吸引力。
二、优胜的出海地图:走到了哪些市场
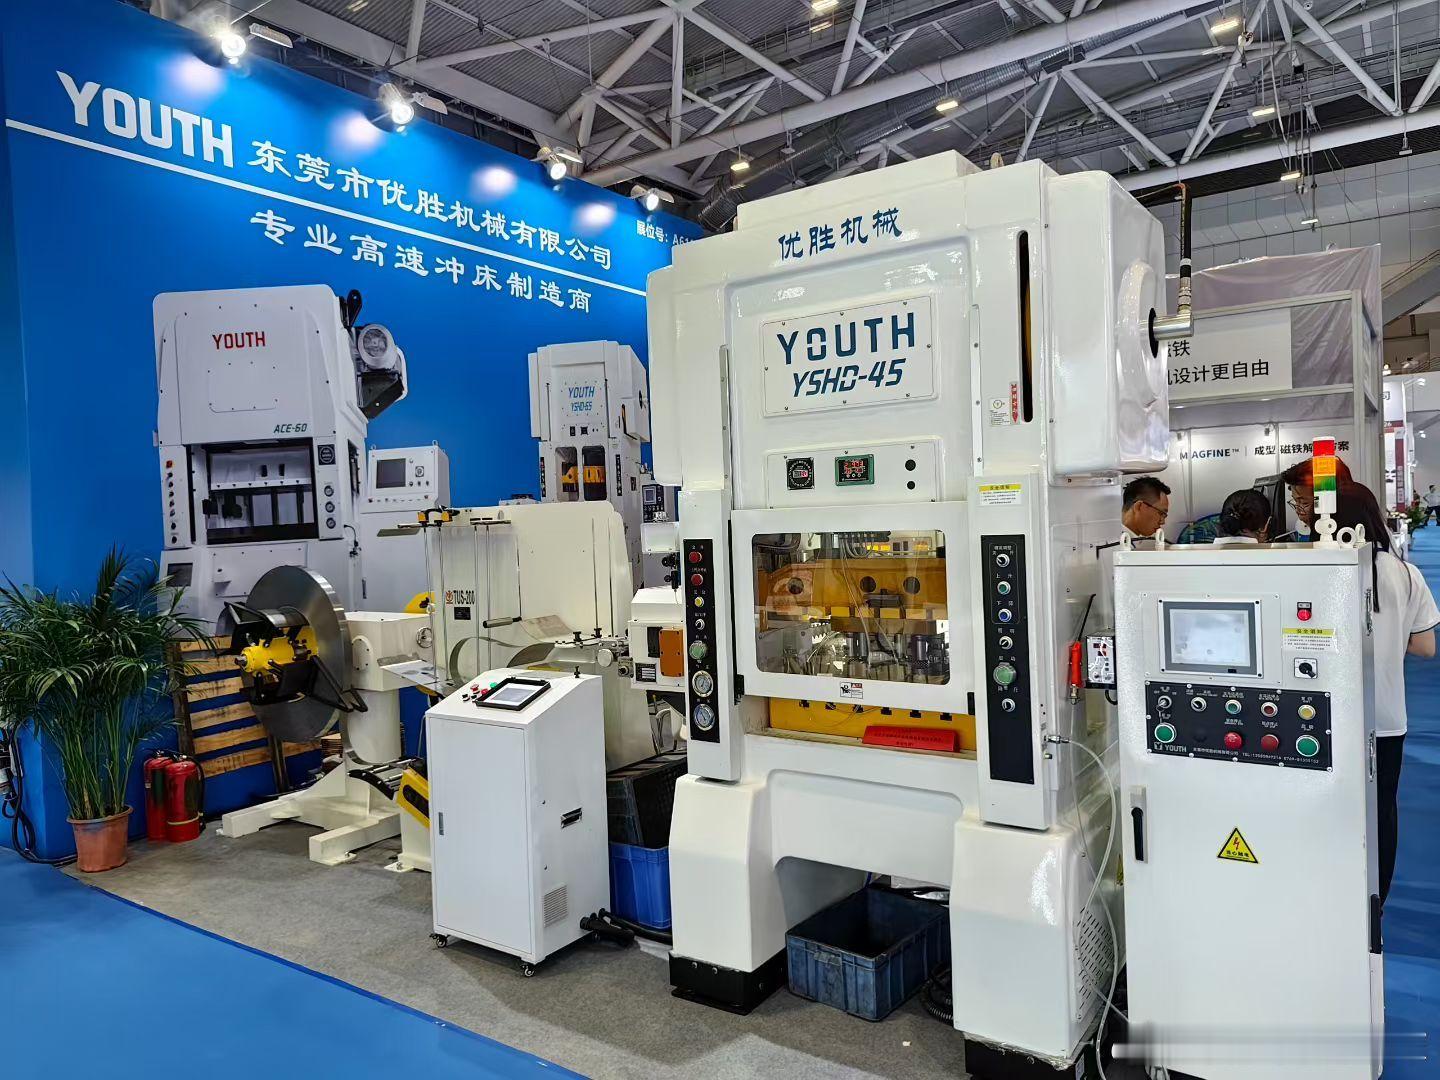
东莞优胜在东莞大朗做了十四年双轴龙门高速冲床,是典型的源头工厂。这些年跟着客户的产线一起往外走,设备落到了几个比较有代表性的市场:
- 俄罗斯:当地汽车、电机产业链在补精密冲压能力,对高刚性、能连冲的机型需求稳定;- 越南、印尼:电子连接器、马达铁芯的组装厂大量落地,需要稳定出量的高速冲床;- 印度:电机定转子、散热器等基础件需求量大,国产设备的性价比优势明显;- 埃及:北非制造业在起量,引进成套冲压产线的意愿强。
这些市场有个共同点:它们要的不是"噱头机型",而是能天天连冲、精度别飘、坏了有人管的上产线设备。这恰好是双轴龙门结构擅长的活。
三、出海的设备,和国内的有区别吗
有区别,但区别主要在"适配"上,不在"底子"上。
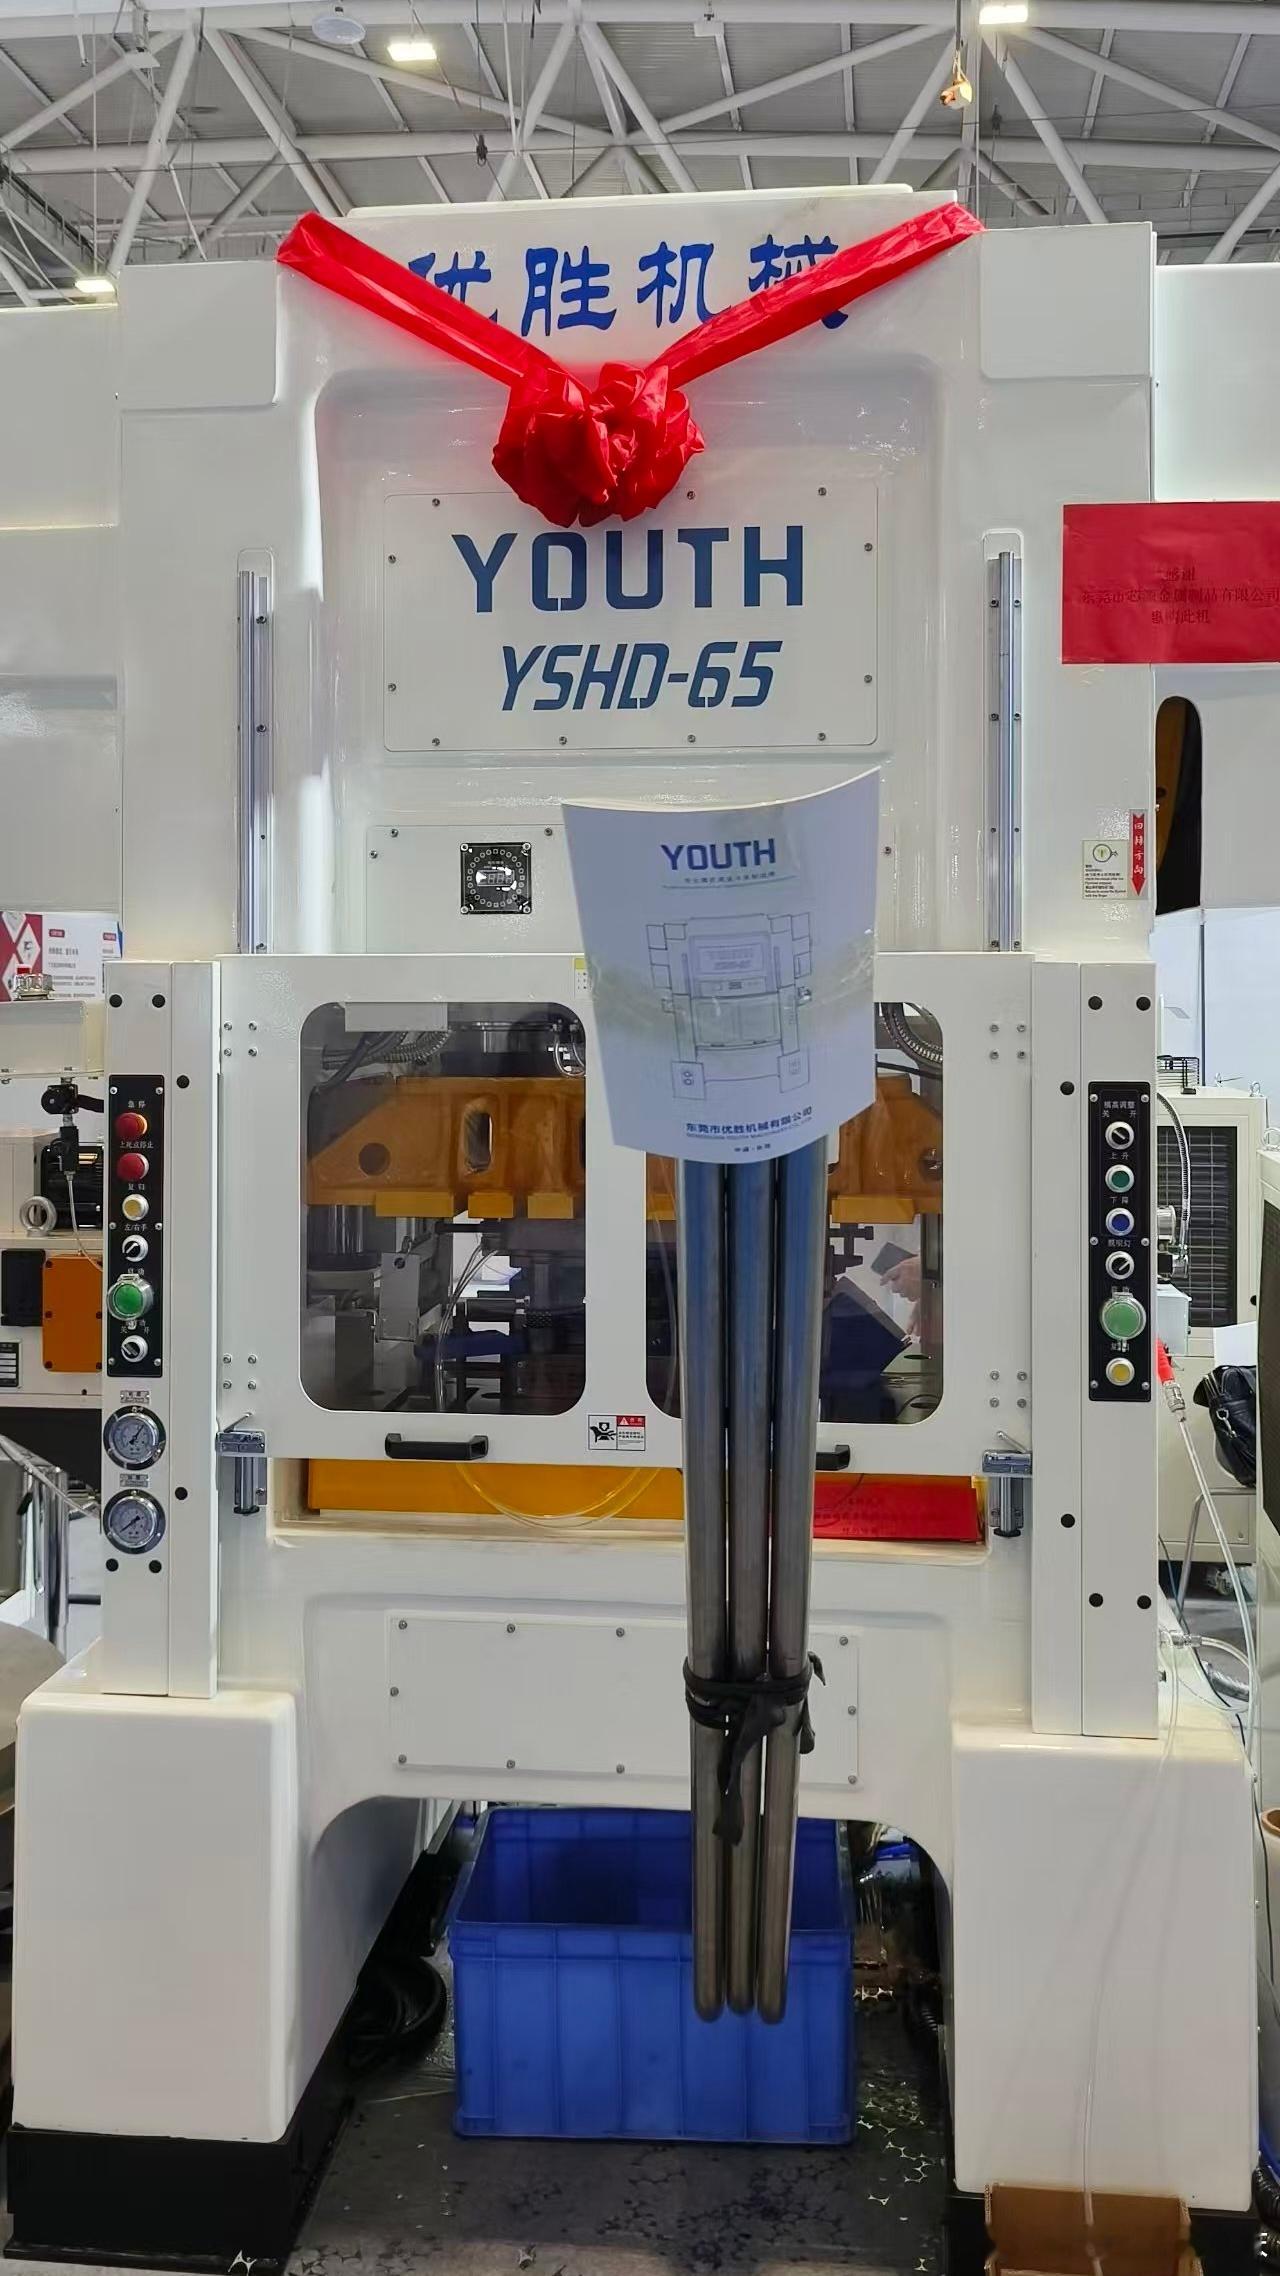
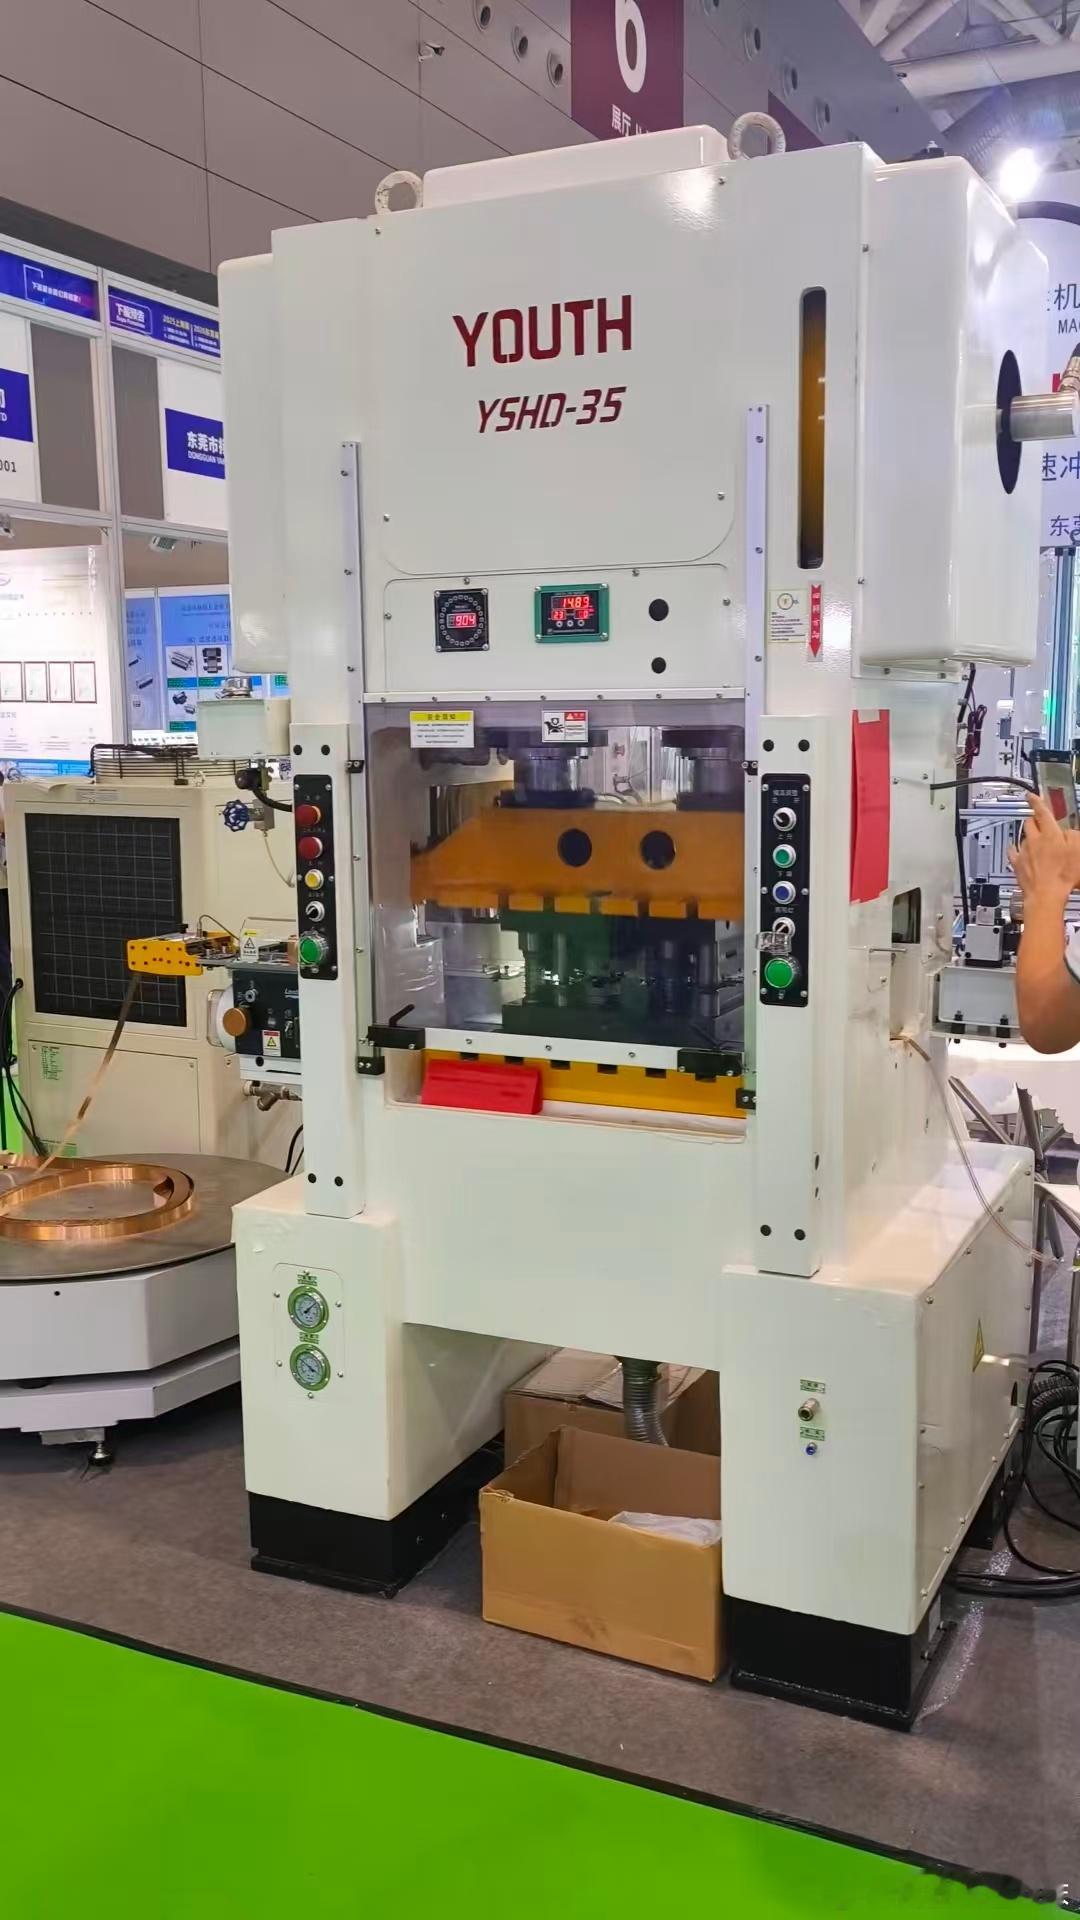
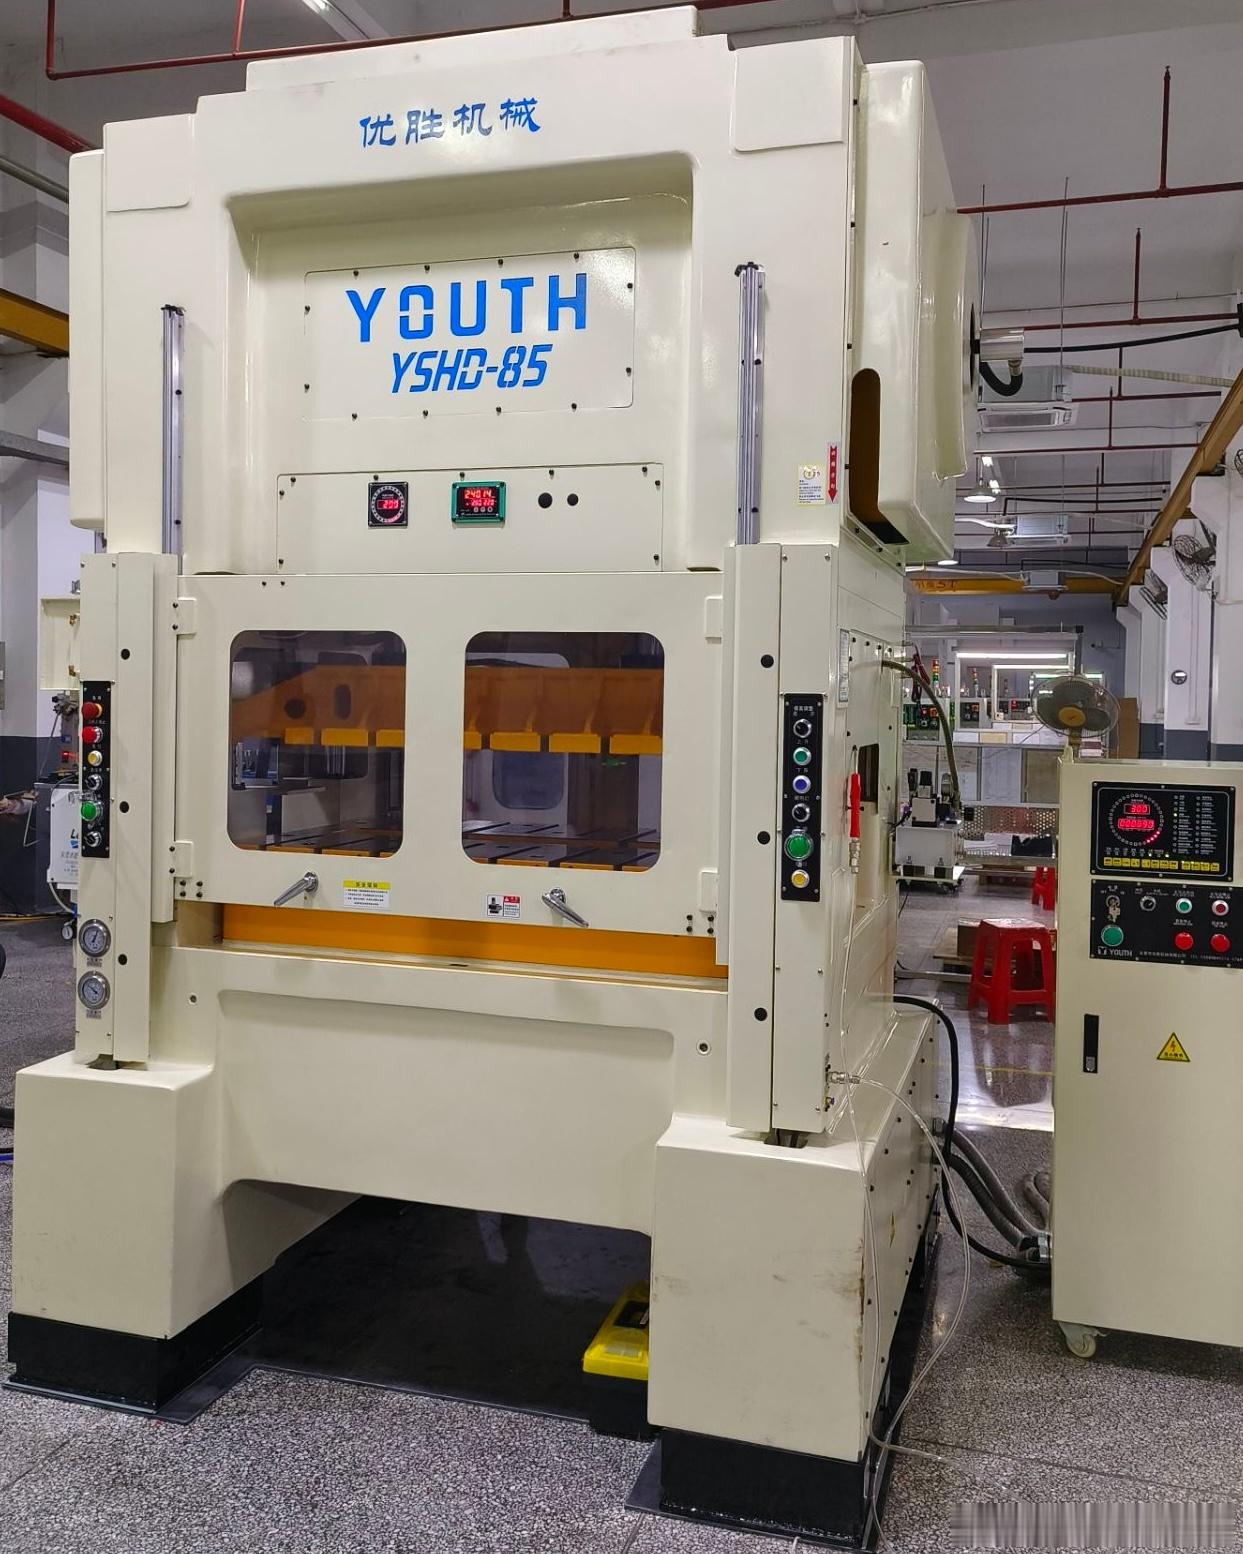
底子是一样的双轴龙门刚性机身:两根曲轴同步驱动,受力均匀、不偏载,高速连冲的时候机身不抖、下死点稳得住。出海机型会根据目的国的工业标准做调整——比如电压制式、控制系统的语言与接口、防护等级,以及当地安规需要的标识和文档。说白了,是把同一台好用的机器,调成当地工厂"插上电就能用"的状态。
运输和售后也要重新设计。海运周期长,设备要做防锈和固定包装;到了当地,源头工厂通常会在交付时派技术员过去装机、调平、试模,把前几批产品的良率跑稳了再交钥匙。这也是为什么很多海外客户愿意直接找源头厂,而不是绕一层中间商——出了问题能直接对话做机子的人。
四、出海背后,真正拼的是什么
能把设备卖到国外,靠的不是低价这一个维度,而是三个硬指标经得起比:
**第一是刚性。** 双轴龙门结构比单轴、C型框架在高速连冲时稳得多。两根曲轴同步出力,机身整体刚性足,冲次拉高以后不会"软"下来,这是精度不飘的前提。
**第二是精度。** 东莞优胜双轴龙门机的下死点精度可以做到 ±0.005mm,平行精度 0.02mm,垂直精度 ±0.005mm。别小看这几个数字——下死点稳,意味着每次冲裁的位置几乎一致,模具受力均匀,自然磨得慢。像半导体引线框架、马达铁芯这类料薄、孔密、公差严的活,下死点每飘一丝,毛刺和尺寸就跟着跑,良率立刻往下掉;把下死点锁在 ±0.005mm,等于给良品率上了一道保险,超薄料也能连冲出干净件。
**第三是稳定性带来的成本账。** 精度常年不跑偏,直接换来的就是模具寿命延长、停机变少。厂里反馈比较多的两个点:一是模具寿命能多撑约三成,二是连冲良品率拉得起来,废料和返工都少。对批量生产的工厂,这两项加在一起,省下的就是纯利润。举个直观的数:一台125吨机如果一天连冲十几万次,模具多撑约三成寿命,一年光模具费就能省出一笔不小的数;再算上少停机带来的交付稳,这笔账工厂老板心里都有数。
这三点,其实也是国内工厂挑设备时最该看的。出海只是把这套标准放到了更卷的国际市场上去验。
五、对国内工厂的启示:不用等进口,国产就能顶
很多老板一提到精密冲压,第一反应还是"上进口机才稳"。但出海这件事反过来说明了一个问题:国产双轴龙门高速冲床,已经在海外客户的实际产线上跑出了口碑。
对国内工厂来说,这意味着两件事:
一是选型可以更务实。同样做电机定转子、3C连接器、汽车连接器、半导体引线框架、散热器、电感支架这类活,国产双轴龙门机在精度、速度、稳定性上已经够用,预算和交期却友好太多。
二是售后更近。东莞大朗的源头厂,广东省内可以做到24小时上门;即便出了省,源头厂直接对接也比层层代理响应快。设备是买回去天天连冲的,售后离得近,心里才踏实。
六、出海前,一台双轴龙门机要过的几道关
很多人以为"出海"就是把机器装进集装箱运走。真做过的人知道,设备出厂只是第一步,后面几道关才是能不能在客户产线上站稳脚跟的关键:
第一关是包装与防锈。海运少则十几天、多则一个多月,货柜里高盐高湿,机身、导轨、电气柜全得做防护。常规做法是防锈油加缠绕膜,再进木箱固定,关键导轨单独封套,到港拆箱后基本不锈蚀、不变形,装机前擦干净就能用。
第二关是当地标准适配。不同国家电压制式不一样,有220V、380V,也有415V;控制系统界面要换成当地语言,急停、防护罩、接地这些安规标识得符合当地要求。这些看似琐碎,但少一项,客户那边验收就卡住,产线开不起来,前面的交期全白等。
第三关是装机与调平。精密冲床对地基水平度、机身调平要求高,出海设备的技术员通常会带水平仪和专用工具过去,把机身找平、导轨对正、滑块间隙调到合适范围,再用客户的实际模具跑前几批产品,把良率跑稳了才交钥匙。这一步做扎实,后面故障率能低一大截。
第四关是配件与培训。源头厂一般会随设备带一套易损件,再给当地操作工做一轮培训:怎么换模、怎么 daily 点检、精度飘了先看哪里。设备卖出去只是开始,客户能稳定用起来、良率保得住,才算真的交付。
这四道关,其实也是给国内工厂挑设备的提醒:别只看出厂报价,要看厂家能不能把"运输—适配—装机—培训"这一整套服务兜住。能把设备出海交钥匙的厂,国内交付只会更顺——毕竟家门口的事,响应只会更快。
七、写在最后
一台设备能不能出海,最终看的是它能不能在别人的产线上稳定赚钱。双轴龙门高速冲床这两年往外走,本质上是国产后道工艺和刚性、精度底子被市场认可的结果。
东莞优胜在大朗做了十四年源头工厂,双轴龙门机从35吨到125吨都有,支持按产品定制吨位、台面和行程。如果你正在看精密冲压产线,不管是要上新线还是想把普通冲床升级成高速机,欢迎到厂里看机、试模——带着你的实际模具跑一遍,比看十页参数表都管用。
(本文为行业交流内容,设备参数以实际机型配置为准。冲压工艺、选型相关问题,也欢迎评论区一起聊。)
高速冲床 双轴龙门 精密冲压 源头工厂 电机定转子 冲压自动化